苏州精密金属零部件加工如何满足航空航天交付周期要求
航空航天零部件交付,本质上是一场与时间的精密博弈。当苏州的机加工车间灯火通明,赶制一批批结构件时,真正决定成败的往往不是机床转速,而是整个工艺链路的协同效率。以承方金属科技(苏州)有限公司的实践来看,交付周期压缩的背后,是金属科技在材料、编程、刀具路径与检测环节的系统性重构。
瓶颈不在设备,而在“隐性等待”
很多苏州制造企业引进五轴联动加工中心后,仍发现交付周期难以收敛。拆解时间轴会发现:纯切削时间往往只占零件总制造周期的30%以下,剩余70%消耗在程序调试、首件检验、刀具更换和工序间转运上。这种隐性等待,才是航空航天客户——尤其是那些依赖JIT供货的机型项目——最无法容忍的变量。
以某型发动机支架为例,材料为TC4钛合金,毛坯余量高达8mm。若按传统工艺分层铣削,单件加工需14小时;而通过摆线铣+动态余量分析,将切削路径优化为变切深策略,单件可压缩至9.5小时。但更关键的是,这种工艺调整需要编程人员与现场技师在首件试切时同步介入,而非“编程—传输—等待—加工”的串行流程。
金属加工中的确定性工程
航空航天客户对周期的要求,本质上是对“确定性”的要求。他们不关心你用了多少台进口设备,只关心每个批次能否在承诺节点前完成尺寸与性能的双重放行。这就要求金属加工企业建立一套可量化的过程控制体系:刀具寿命的预测模型、热变形补偿的基准数据、以及针对薄壁件振刀问题的动态调整参数库。
在承方金属科技的车间里,每个关键工序都配有机内测头与对刀仪。这不是新鲜技术,但难在将其与MES系统深度绑定——当某道工序的实际切削力超出预设阈值时,系统会自动暂停并推送调整方案。这种“防错前置”的做法,让精密制造不再依赖老师傅的经验直觉,而是转化为可复制的数字资产。
对比:传统工艺 vs 快速响应工艺
- 传统路径:客户图纸→工艺评审→编制NC→首件试切→三坐标检测→调整→批量加工。每个环节平均等待1.5天,总周期约12个工作日。
- 快速响应路径:并行工程(工艺与编程同步)、模拟仿真替代部分试切、在线检测与补偿加工同步进行。总周期可压缩至5-6个工作日。
差距并非来自设备代差,而是流程组织逻辑的革新。苏州制造企业若想在航空航天供应链中占据更核心的位置,必须接受一个现实:交付周期不再是生产部门的事,而是从销售报价那一刻就已经开始计算的系统工程。
从“能加工”到“算得准”
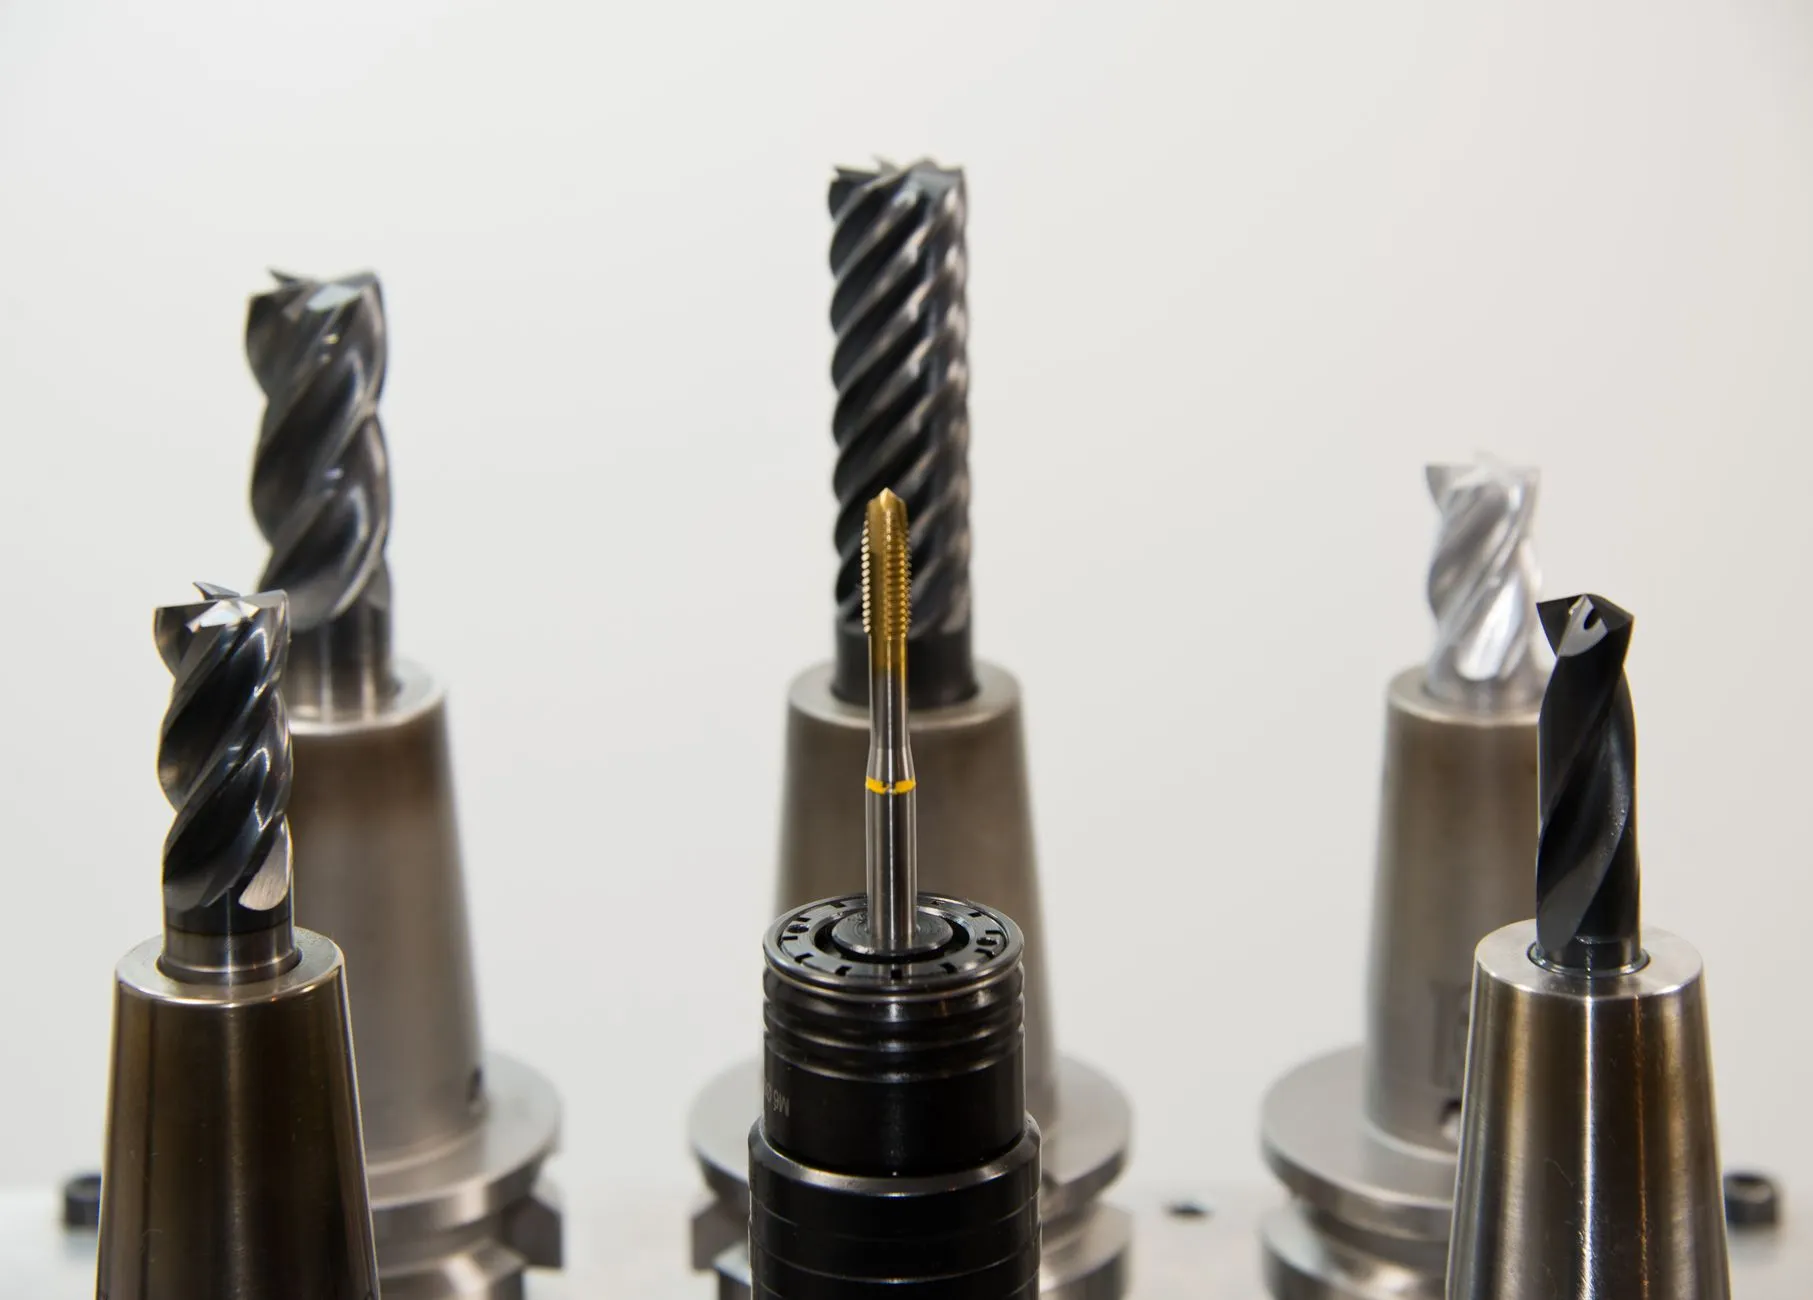
回到金属科技的本质——材料去除的物理过程。航空件常用的高温合金Inconel 718,其切削线速度一旦超过40m/min,刀具磨损会呈指数级上升。如果工艺人员只是机械地套用推荐参数,频繁换刀造成的停机时间反而会拖垮周期。更聪明的做法是采用微量润滑(MQL)配合CBN刀具,将线速度提升至55m/min,同时通过声发射监测系统预判刀具寿命拐点,把换刀动作安排在工序间的自然停顿节点。
这种细节的积累,决定了精密制造企业的交付信誉。航空航天客户愿意为确定性支付溢价,但他们绝不会为“大概能行”的承诺买单。承方金属科技在苏州工厂内推行的“三级响应机制”——常规件48小时、急件24小时、瓶颈件专项攻关——正是基于对自身工艺数据库的绝对信心。
对于正在转型的苏州制造同行,建议从三件事入手:第一,梳理过去一年所有延期交付的订单,归类是工艺问题还是管理问题;第二,为常用材料建立“加工参数—刀具寿命—表面质量”的关联数据库,至少积累200组以上实测数据;第三,将首件检验时间从60分钟压进20分钟,尝试在线测量与离线抽检结合的复合模式。当这些基础工作扎实后,你会发现航空航天的交付周期要求,反而成了倒逼自身金属加工能力升级的最佳契机。