苏州精密金属加工技术新趋势:承方金属科技的应用实践解析
在长三角制造业的版图上,苏州向来是精密加工领域的风向标。一个明显的变化是,近两年客户对金属零部件的需求已从单纯的“尺寸达标”转向了“微观组织可控”——比如航空连接件要求晶粒度不低于8级,医疗器械关节件则要同时满足耐腐蚀与镜面抛光效果。这种从“做得出”到“做得精、做得稳”的转变,正倒逼着本地金属加工企业重新审视自己的工艺体系。
为什么传统CNC与普通磨削开始“力不从心”?
核心瓶颈不在设备本身,而在**工艺链的断裂**。常规做法是设计图纸→外协毛坯→内部机加→外发热处理→回厂精修,每一次流转都伴随着装夹误差的累积和应力状态的改变。我们承方金属科技在服务苏州及周边客户时发现,很多看似“玄学”的变形或尺寸漂移,根源恰恰是工序分离导致的残余应力二次分布。要解决这个问题,必须从金属材料的热处理与切削参数协同上做文章,而不是一味更换更贵的机床。
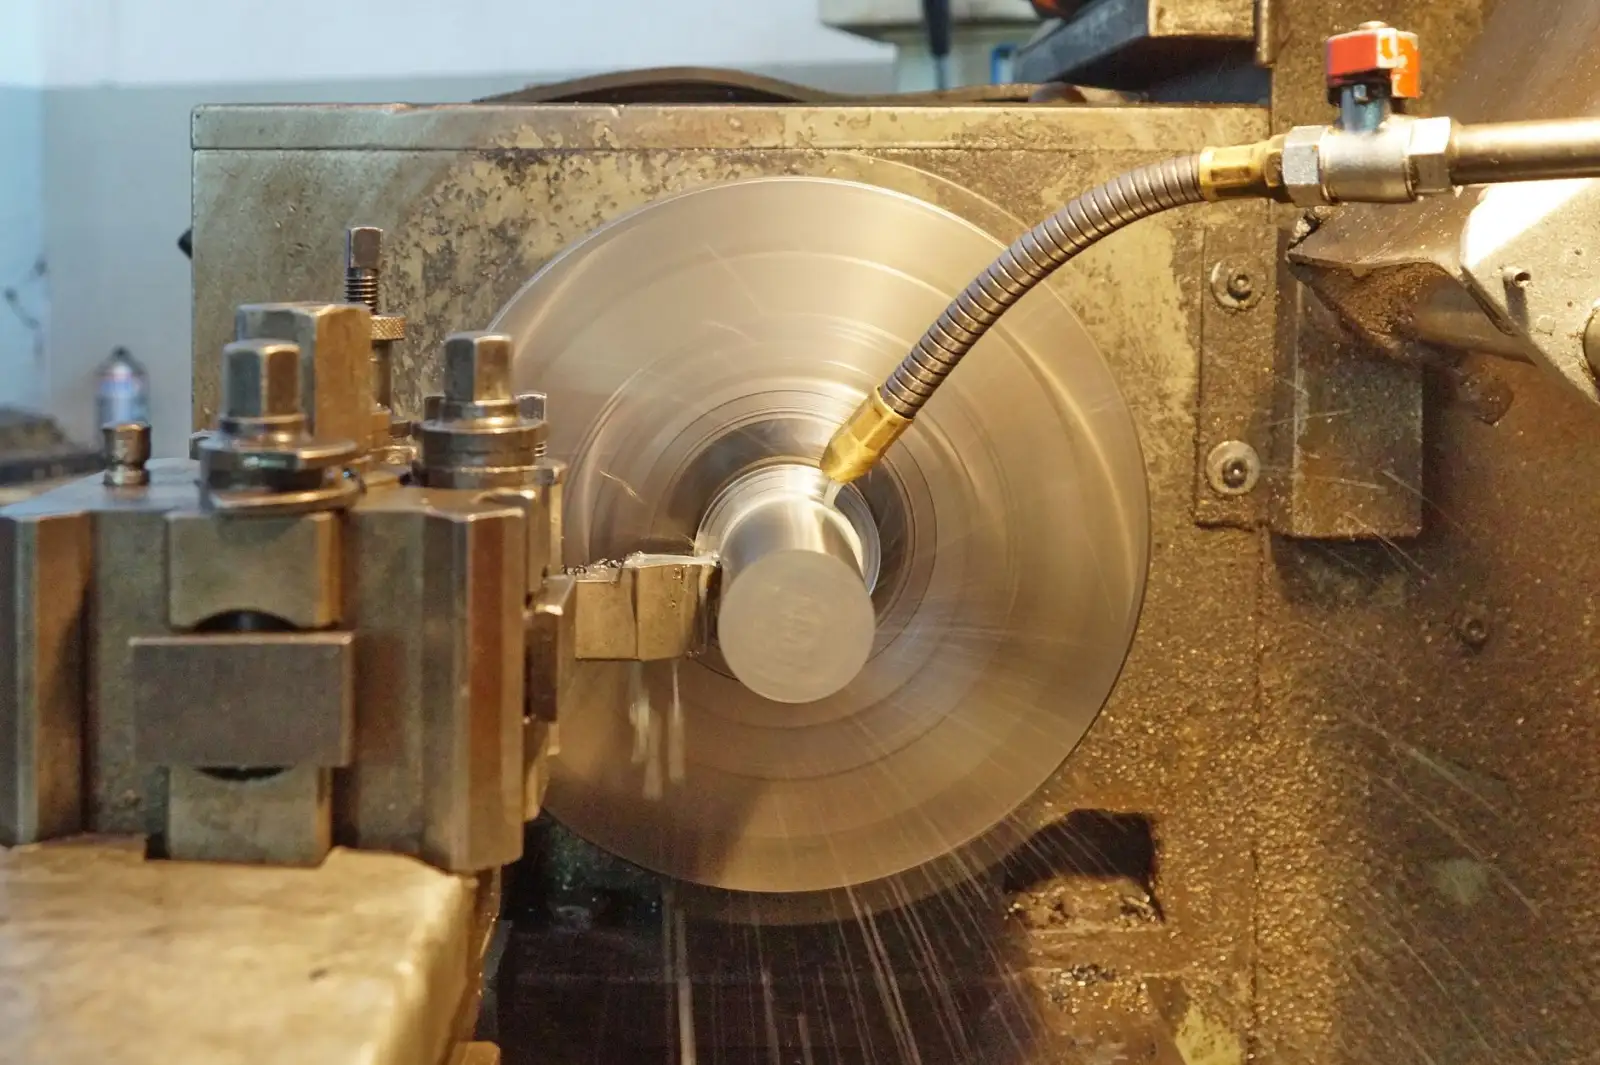
承方金属科技在“工序集成”上的三条实践路径
针对上述痛点,我们在2023年改造了厂内流程,并总结出几条可复用的经验。第一,**粗加工后增加一道去应力时效**,虽然单件成本增加约8%,但后续精加工尺寸稳定性提升明显,特别是对厚度超过30mm的板材类零件,平面度不良率下降了近六成。第二,**将关键尺寸的检测节点前移**,利用在线测量数据反哺刀具补偿,而不是等整批做完再抽检。第三,对于铝合金与不锈钢的混合焊接件,我们改用阶梯式冷却策略来控制热影响区硬度,这一细节对精密框架类产品尤其管用。
对比传统工艺,精密制造的价值究竟体现在哪?
用一组数据或许更直观。以某自动化设备底板的加工为例,传统工艺下,铣削后的平面度波动在±0.05mm左右,且加工应力导致的“闷车”现象时有发生。而通过我们优化的刀具路径与微量润滑方案,配合恒温车间环境,**同批次20件产品的平面度波动被压缩在±0.015mm以内**,表面粗糙度Ra值稳定在0.4以下。这种差异在单件试制时看不出来,但在批量交付和后续装配环节,价值会成倍放大——客户无需再安排钳工修配,装配周期缩短了三分之一。
当然,并非所有企业都需要立刻上马五轴联动或在线检测系统。对于预算有限的中小型制造企业,不妨从**两项低成本改造**入手:一是将车间温度控制在22±2℃的范围内,二是对每批来料增加一道光谱材质复核。仅这两步,就能规避掉相当一部分因热变形和材料混料引发的品质事故。
说到底,**金属科技**的进步并非总意味着高昂的资本开支,更多时候是对既有流程的精细化管理。承方金属科技作为立足苏州的加工服务商,我们更愿意将**苏州制造**的严谨态度融入每一道工序。如果您正在为精密结构件的稳定性或加工效率发愁,不妨带着图纸和工艺要求来我们厂里聊聊,一同验证工艺方案的经济性与可行性。
